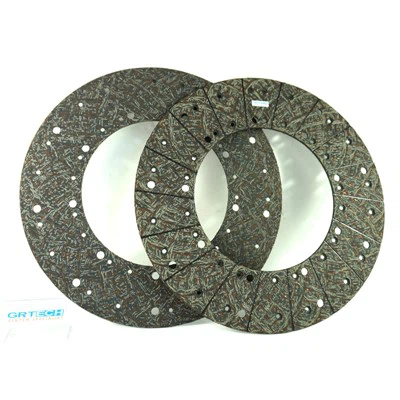
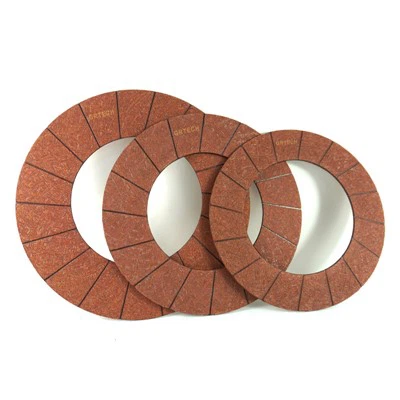
Friksjonsplateprodusent: etterbehandling av friksjonsmateriale varmpressede produkter
Friksjonsmaterialeproduktene etter varmpressing varmes opp ved normalt trykk i flere timer ved en temperatur tilsvarende eller litt høyere enn varmpressingstemperaturen for å bli varmebehandlet. Hensikten med varmebehandling er som følger:
(1) Bindemidlet i friksjonsmaterialkomponenten kan stivne fullstendig, slik at friksjonsytelsen til produktet, spesielt den termiske friksjonsytelsen, er stabil.
(2) Eliminer termisk stress i friksjonsmaterialeprodukter etter varmpressing for å forhindre vridningsdeformasjon av produktene.
(3) Gjør opp for den kunstige utilstrekkelige varmepressetiden for å forbedre produksjonseffektiviteten til pressen.
(4) Reduser den termiske ekspansjonen av varmpressede produkter.
2. Slipebehandling
Den geometriske formen til det pressede produktet bestemmes av formen på varmpresseformen, men størrelsen langs trykkretningen, det vil si tykkelsesretningen til produktet, kan ikke bestemmes nøyaktig av formen. Derfor kan den nøyaktige tykkelsen på produktet bare oppnås gjennom mekanisk bearbeiding. Mekanisk bearbeiding oppnås hovedsakelig ved sliping med slipeverktøy (slipeskiver, diamantslipeskiver, karbidslipeskiver, etc.), så det kalles vanligvis sliping. behandling.
Slipeprosessen fullføres av en slipemaskin dedikert til friksjonsmaterialer. I henhold til de grunnleggende formkravene til friksjonsmaterialer, er slipemaskiner delt inn i tre typer: clutchplateslipemaskiner, bremseklossslipemaskiner og bremsebelteslipemaskiner. Clutch overflateslipere kan deles inn i to typer: enkeltsidige slipere og dobbeltsidige slipemaskiner i henhold til deres arbeidsegenskaper. Bremsefriksjonsklosser kan også deles inn i tre typer: innvendige lysbueslipere, utvendige lysbueslipere og skiveslipere. Arbeidsprinsippet til bremsebeltesliperen er det samme som for den eksterne buesliperen til bremseklossen, bortsett fra at den er utstyrt med en beltematingsanordning.
3. Boring
Det er generelt to metoder for å koble sammen friksjonsmaterialer og deres støtter: en er liming og den andre er nagling. Nagleforbindelsesprosessen involverer vanligvis boreprosess. Den mest typiske hullformen på friksjonsmaterialer er trinnhull. For tiden bores trinnhull i ett trinn i denne industrien. Diameteren til de store og små hullene er garantert av borkronen, boredybden til det store hullet er garantert av utstyret, og boredybden til det lille hullet bestemmes av borkronen.
4. Skrive ut etikett
Etter at de ferdige friksjonsmaterialeproduktene oppfyller kvalitetsinspeksjonsstandardene, er det generelt påkrevd å skrive ut merker på de riktige posisjonene på overflaten av produktet: for eksempel produktkvalitet, varemerke, kvalitetsnivå og andre relevante krav, det vil si at merket skal skrives ut på overflaten av produktet.